木片のオブジェをAIと3Dモデルに。写真からキーホルダーと差し込み式モデルへ
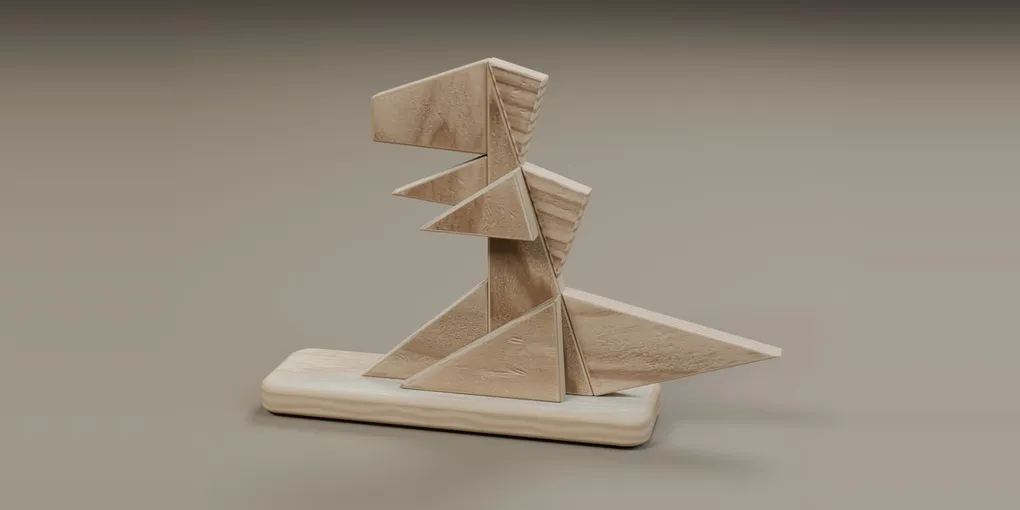
冒頭の画像はCG版のキービジュアルです。実物の写真ではなく、写真を参考に木目と質感を付けてBlenderでレンダリングした画像です。
木片を組み合わせて作ったオブジェを、3Dプリンターでも出力できる形にしたい。そんなところから、AIと一緒に3Dモデルを作る取り組みを始めました。
写真を見せて一度で完成、というわけにはいきませんでした。角度を変えて撮影し、ノギスで測り、画面上で形を確かめ、実際に印刷してまた直す。そのやり取りを重ねることで、元の作品からキーホルダーと原寸サイズのモデルへ展開できました。
この記事の最後に、キーホルダーと原寸モデルの3MFファイルと、木で作るためのレーザーカッター用データを置いています。
※記事中の画像には、実物を撮った写真と、Blenderで作ったCGが混ざっています。それぞれ画像の下に「実物の写真」「CG」と書いています。
出発点は、紙やすりで角を落とした木片
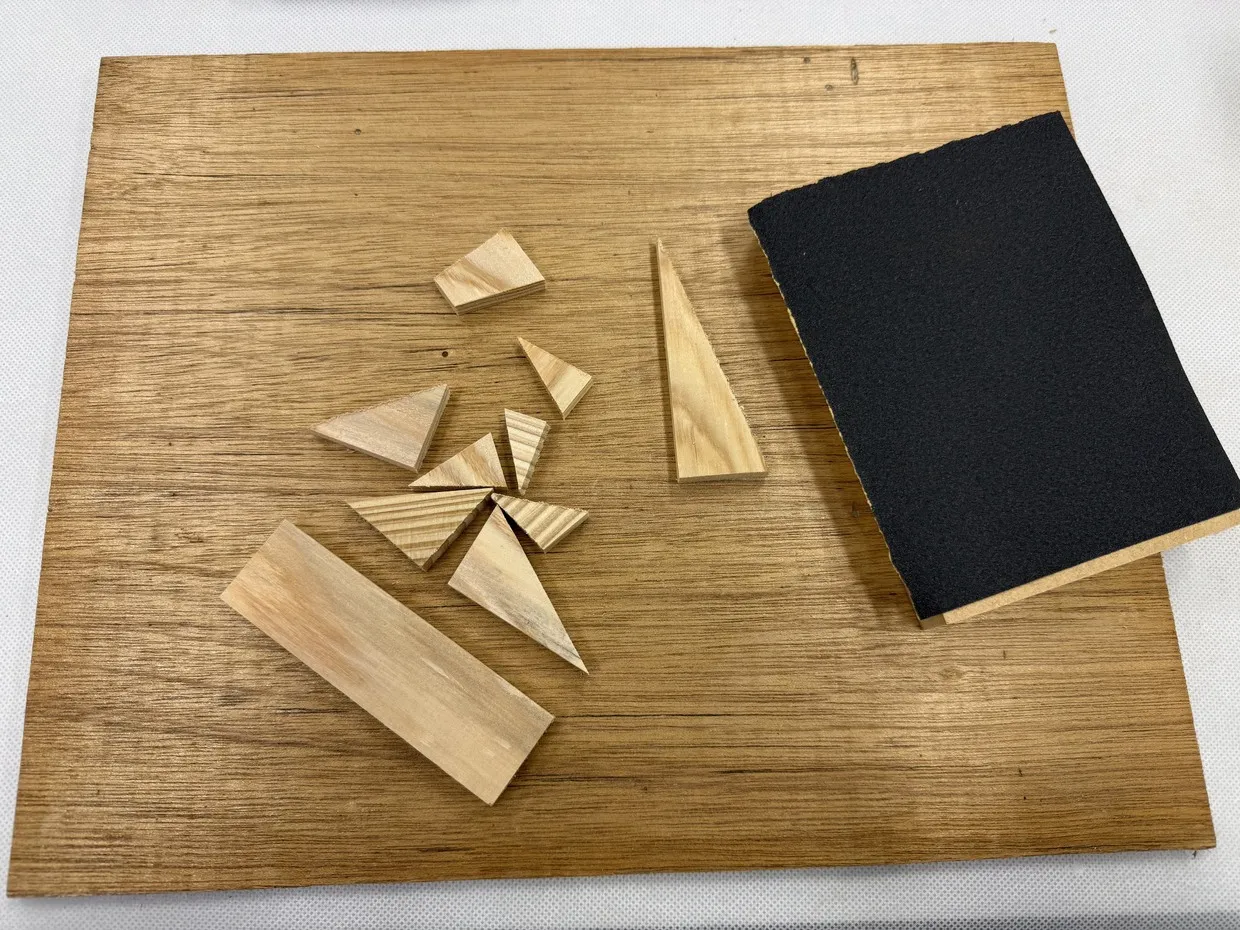
実物の写真。
2026年11月14日、第35回 桜泉祭(日本大学 生産工学部)で開かれた山口研究室のワークショップ「木であそぼうパーク」で作りました(ワークショップについては記事の最後で紹介しています)。三角形を中心とした木片を組み合わせた作品です。それぞれのパーツには紙やすりをかけ、少しずつ角を丸めています。台座は特によく磨きました。
この置物には「カクザウルス」という名前を付けました。三角の木片を組み合わせた、角(かく)ばった怪獣という意味です。あとで出てくるように、3Dモデルにしたときは角張りすぎて木の温かみが消えてしまい、角の丸め方に何度も向き合うことになりました。名前には、その「角」との付き合いも込めています。
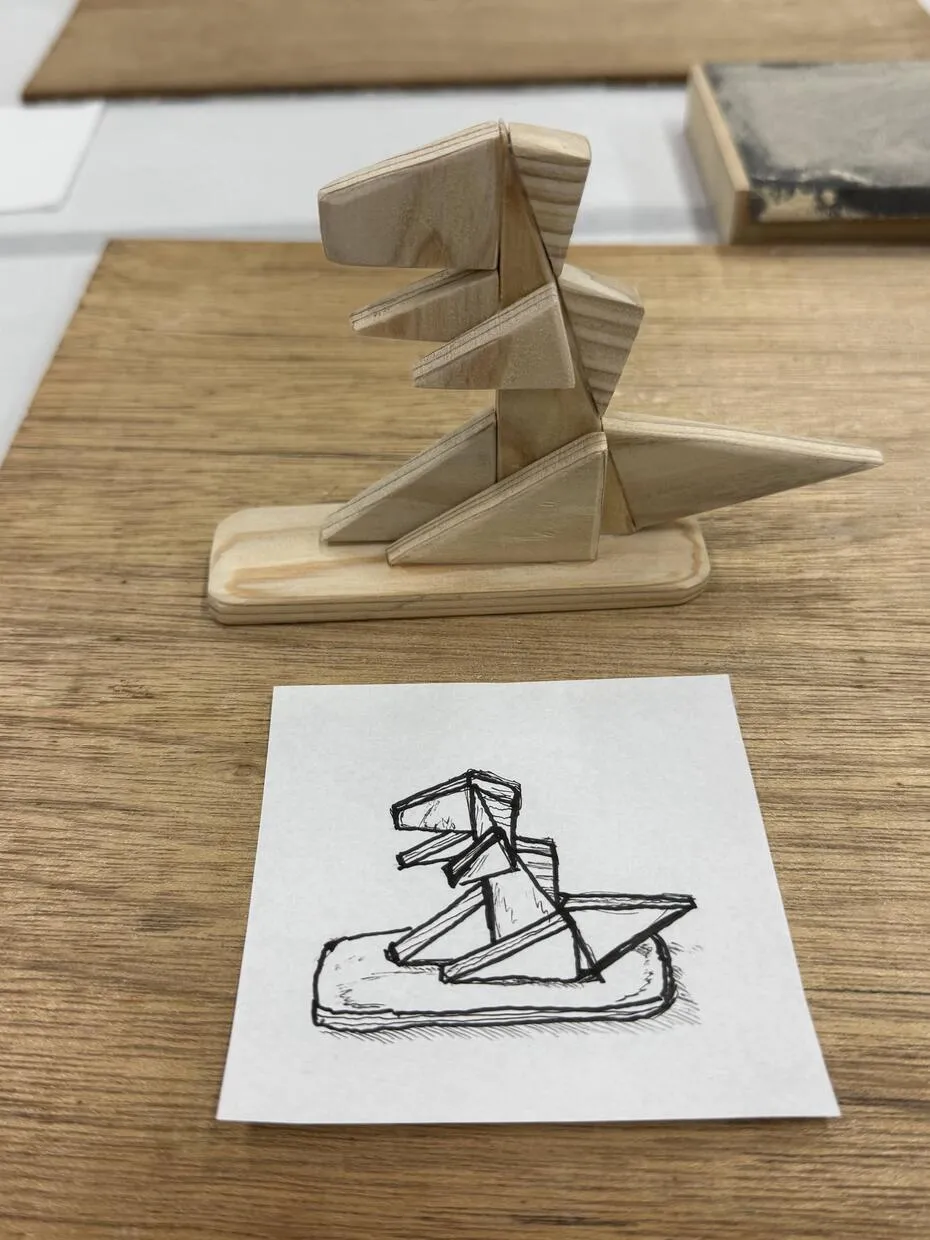
実物の写真。手前は形を描いたスケッチです。
3Dモデル化を始めた時点では、木片はすでに接着済み。部品に分解して形を測ることはできません。完成品をいろいろな方向から観察して、構造を伝える必要がありました。
写真と採寸から、Blenderの立体へ
AIにはCodexを使い、Blenderで立体を作るための処理を組み立ててもらいました。最初は単色の形状モデルを作りました。AIには写真を参考に形を組み立ててもらい、Blenderで確認しながら調整を進めました。写真から表面を精密に読み取る3Dスキャンではなく、見えている輪郭と寸法をもとに形を作り直す方法です。
途中で簡易ノギスを使って測り直し、正面・裏側・薄い側面・斜め方向の写真を追加しました。
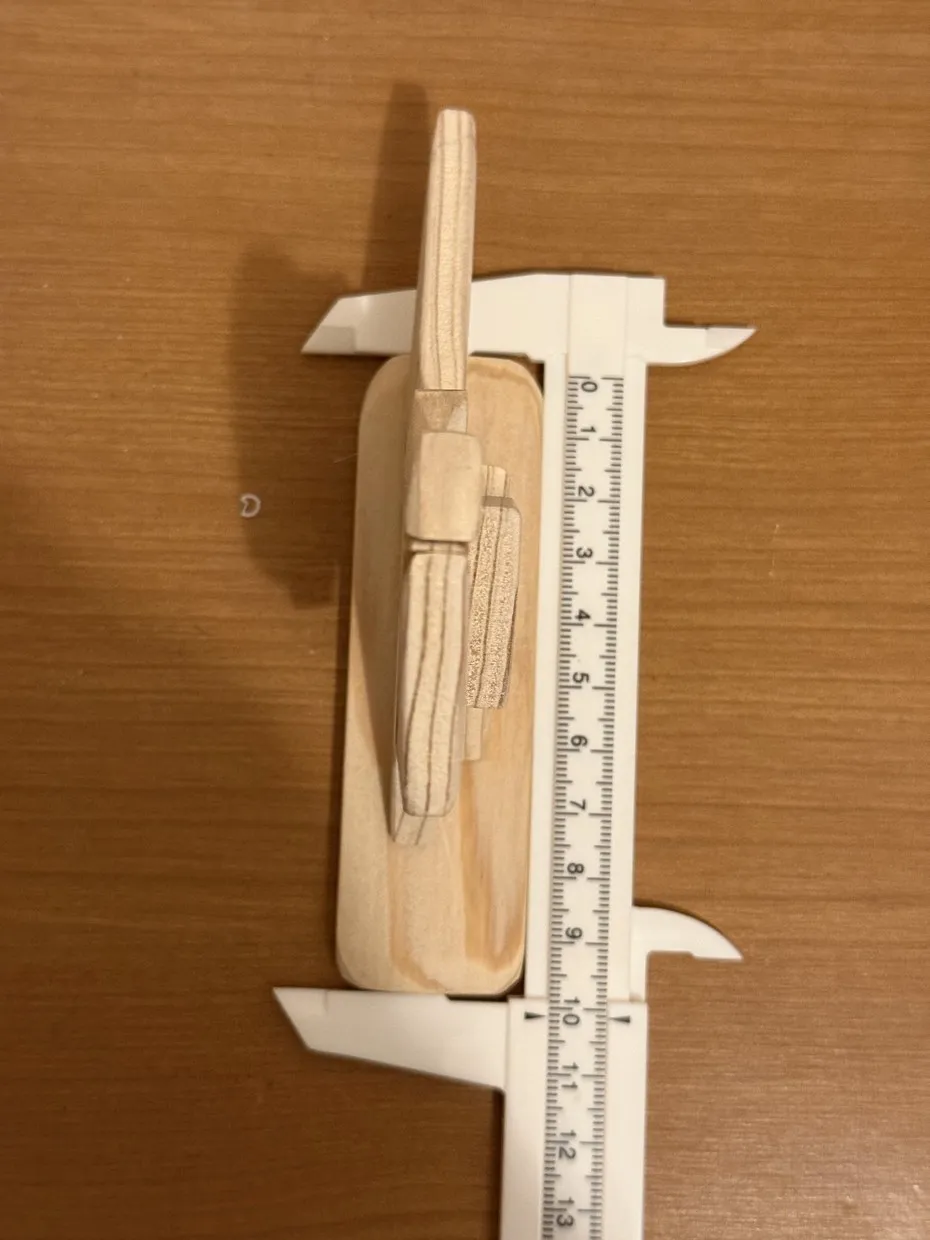
実物の写真。
モデルの基準寸法は、台座が100×30×7.5mm、台座込みの高さが90mm。板厚は6mmという設定で進めました。写真と簡易計測をもとにした設定で、精密測定した複製ではありません。
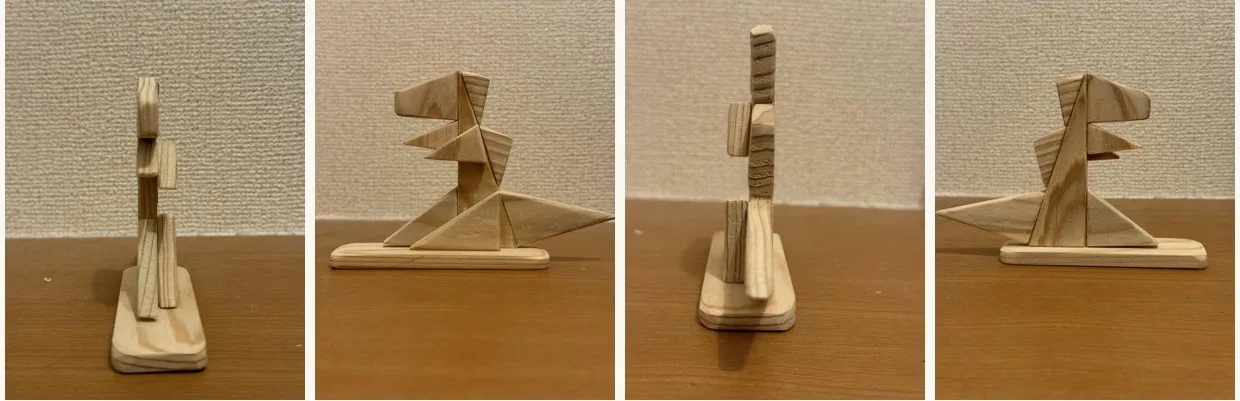
実物の写真(4方向)。
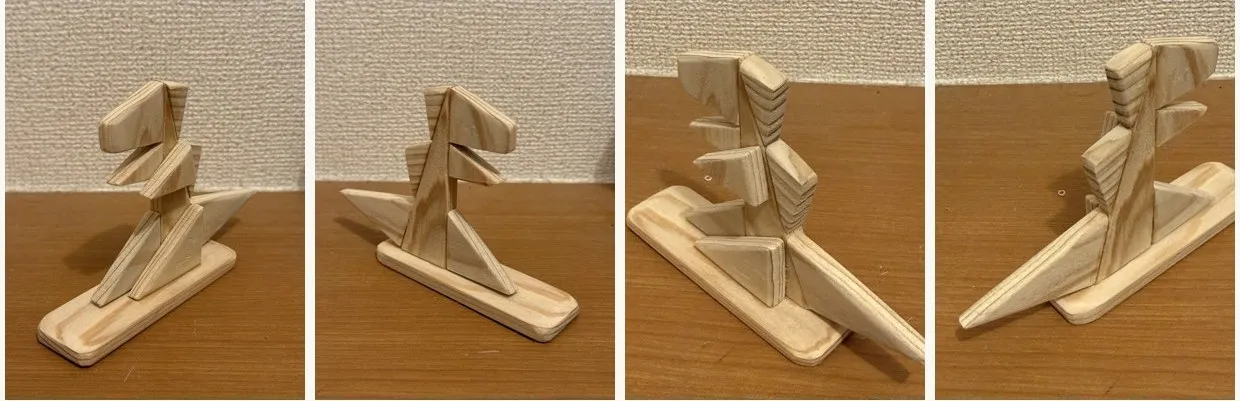
実物の写真(斜め4方向)。
大事だったのは、左右が対称ではないことです。奥の手と足は本体の板と同じ平面にあり、手前の手と足はその上に重なっています。この違いは、一方向の写真だけでは伝わりにくい部分でした。
形ができたら、写真を参考に木目と質感を付けてCGとしてレンダリングしました。冒頭の画像は、このあと木目を見直した修正版です。見た目を確かめるCGと、プリンターへ渡す形状データは分けて作っています。木目の色や質感が、そのまま3MFで印刷されるわけではありません。
木目の向きに気づいて、CGを見直す
木片オブジェの3Dモデルができたあと、実物の写真を見返していて、木目の向きが違うことに気づきました。
特に気になったのは、手足の細い側面です。実物では縁に沿って年輪の線が走っていますが、CGではその特徴がうまく再現されていませんでした。柾目・板目のように、木を切る方向によって模様の見え方が変わることも関係していそうです。
AIと設定を確認すると、広い面には写真を使っている一方、側面には共通の縞模様を当て、丸めた縁はほぼ単色にしていました。形は似ていても、面同士で木目がつながっていなかったのです。
そこで、実物写真を参考に手足の側面の木目を合わせ直し、丸めた縁にも線が続くように調整しました。形状や3Dプリント用の3MFは変更せず、CGの木目と質感だけを修正しています。
RTX 4090で修正前後を同じ角度・照明でレンダリングし、比較して確認。納得できた修正版を、ブログ用のキービジュアルにも採用しました。
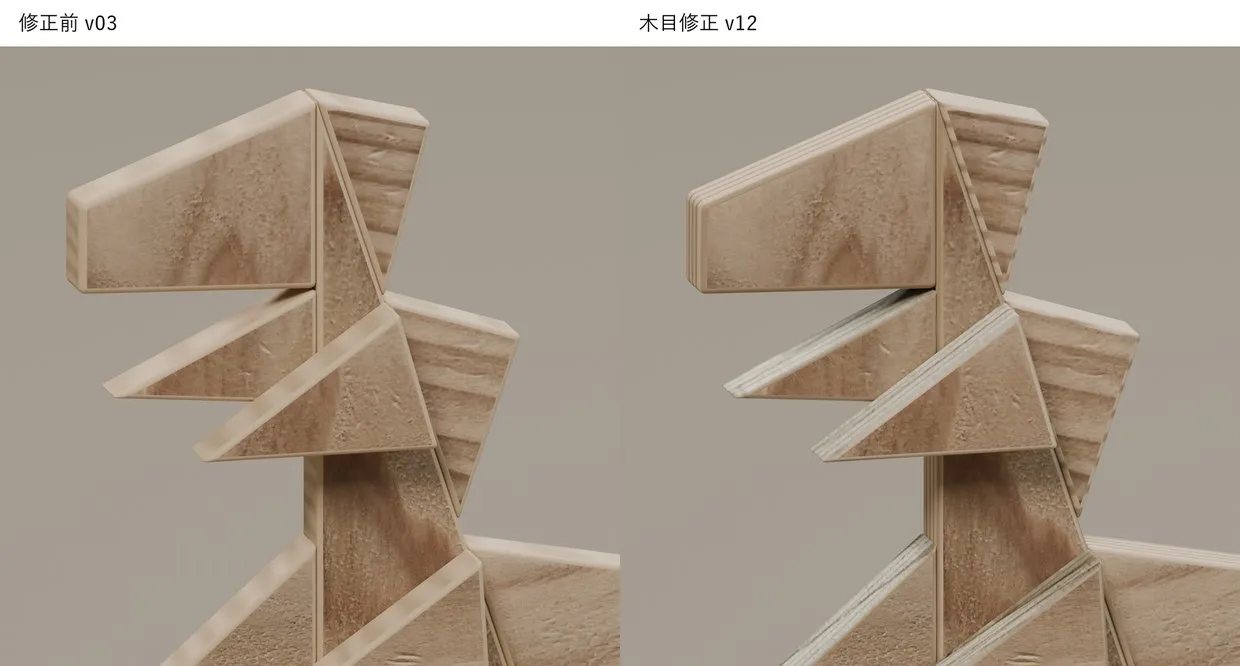
CGの比較。左が修正前、右が木目を修正した版です。どちらも実物の写真ではありません。
形だけでなく、木目の流れも「木らしさ」を支えている。実物を見返すことで気づけた、もう一段の仕上げになりました。
木目を修正したCGを、ブラウザで回して見る
木目を修正した版を、ブラウザの中で回せる3Dデータにしました。ドラッグすると好きな角度から眺められます。これも実物ではなく、CGです。
ドラッグで回転・ピンチ/ホイールで拡大
CGの3Dモデル。木目と、部品のすき間の暗がりを画像として貼り付けています。光はブラウザが計算するため、上の静止画とは見え方が少し違います。
写真を、どうやって立体に貼ったのか
木目は、実物の写真を立体の各面に貼り付けて表現しています。AIは正面と裏面の写真を見て、それぞれの木片の角が写真のどこにあるかを読み取り、その範囲を対応する面に割り当てました。
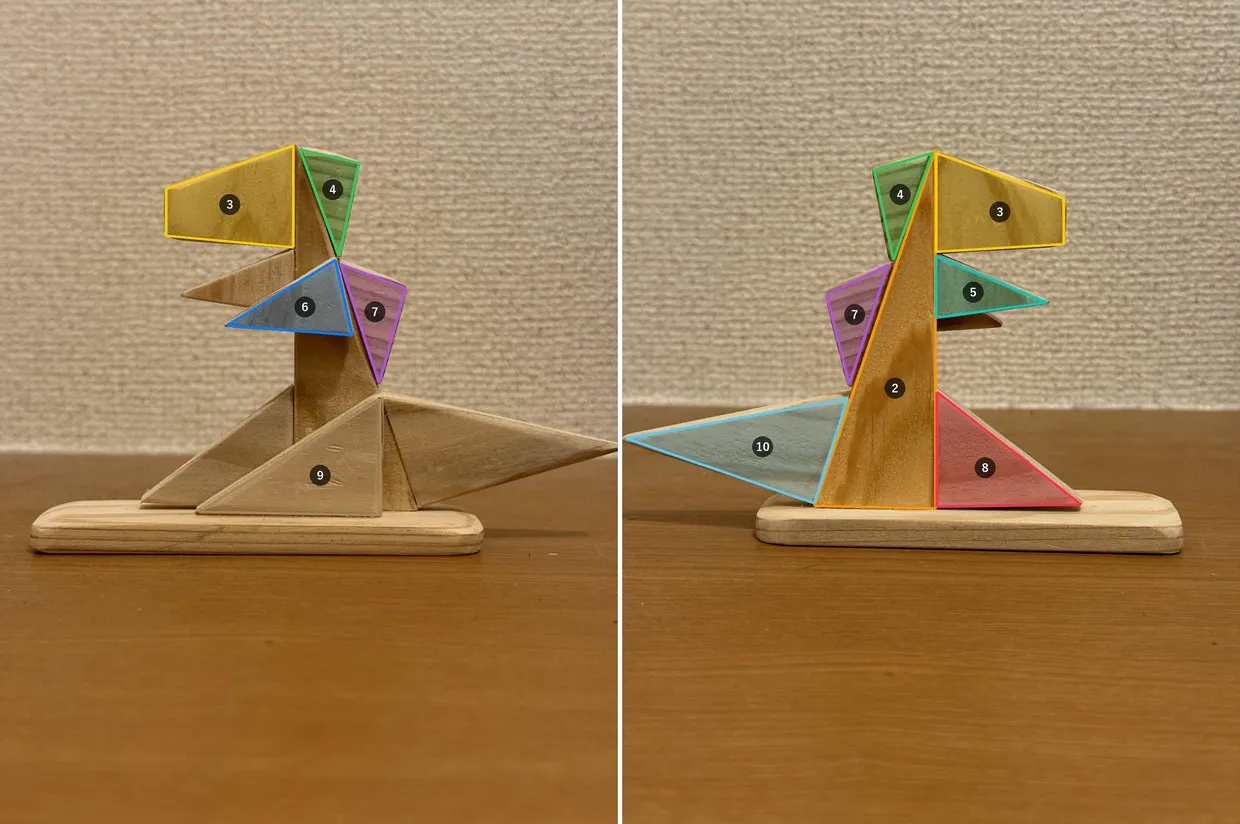
実物の写真(左が正面、右が裏面)に、各部品へ貼った範囲を色付きの線で重ねた図。数字は部品の番号です。台座は、組み立て前に撮った板の写真から貼っています。
写真に写りにくい細い側面や丸めた縁は、手足の側面には別の写真を使い、ほかは木目らしい縞模様を作って当てています。
ブラウザで表示するために、最後にすべての面を1枚の画像に並べ直しました。立体を切り開いて平らに並べた「展開図(UV展開)」です。並べ方はBlenderの自動展開機能に任せ、部品のすき間にできる暗がりも、この画像に描き込んでいます。
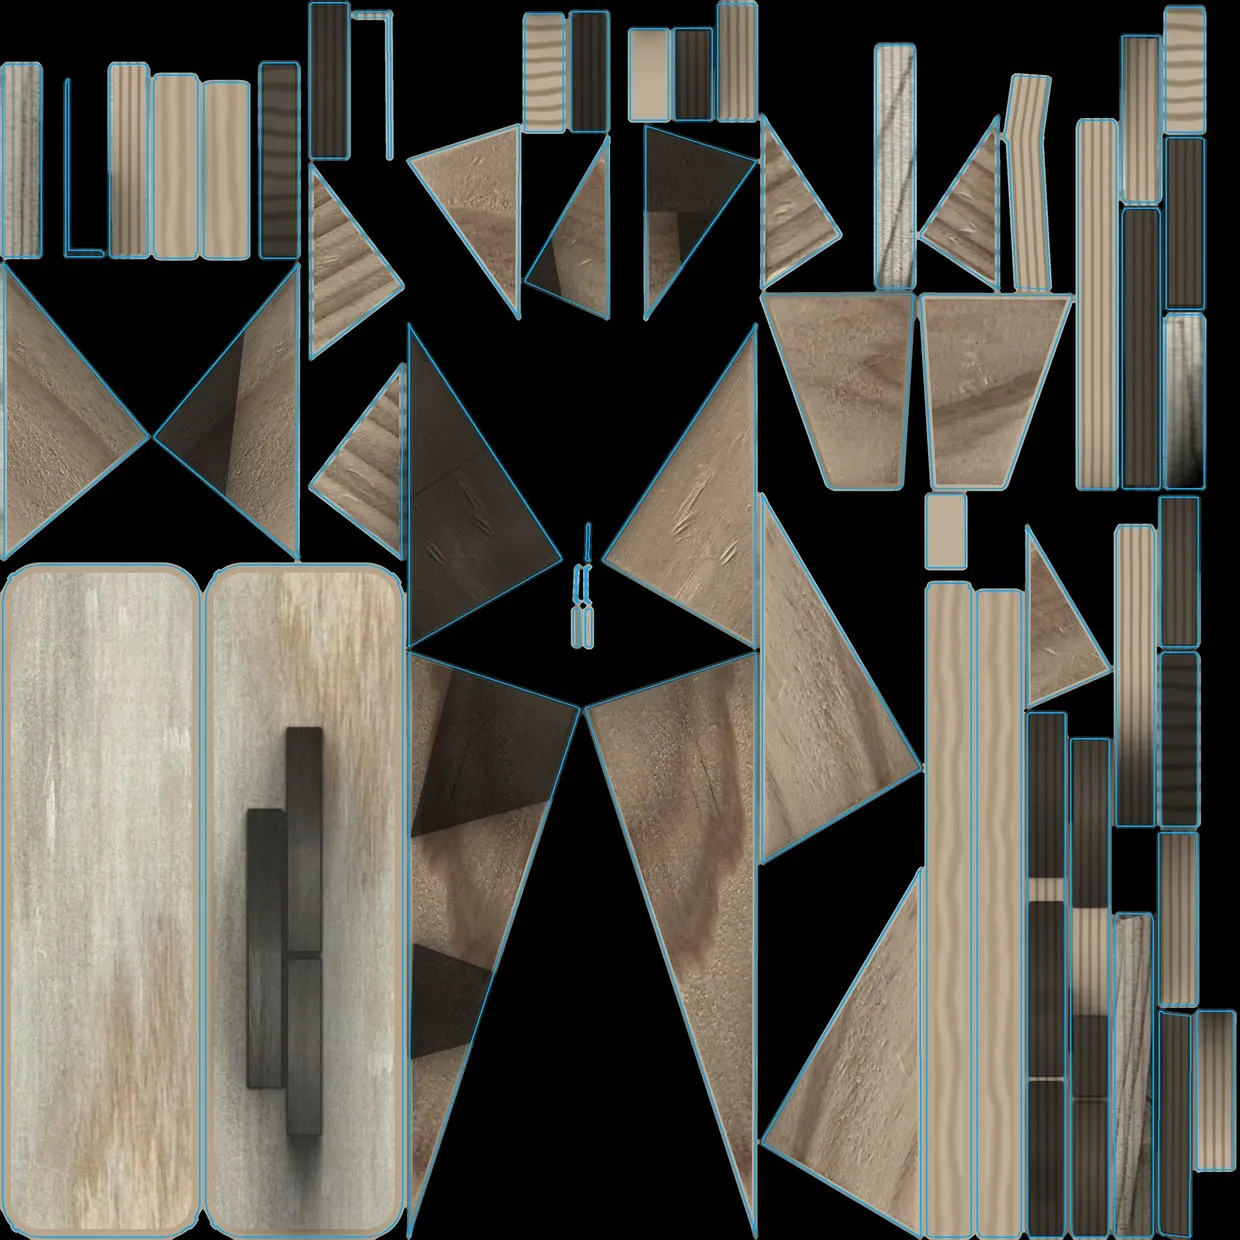
上の3Dモデルが実際に使っている展開図。水色の線が切れ目で、三角形や長方形の1つ1つが立体の面に対応します。CG用の画像で、実物の写真ではありません。
小さくすると、木の温かみが消えてしまう
次に、台座を外して高さ4cmのキーホルダーにしました。木片ごとに印刷して接着するのではなく、本体を一体で印刷する形です。チェーン用の穴は、最終的に頭の目に見える位置へ移しました。
一体化の途中では、印刷をしやすくするために、手前の手足の裏を埋める案もありました。しかし、埋めると手の形に見えにくくなります。ここはサポートを使ってでも、元の空間を残すことにしました。
試しに3Dプリントしてみると、今度は別の違和感が出ました。
角張った三角柱の集まりのように見えて、もとの木の温かみが感じられない。
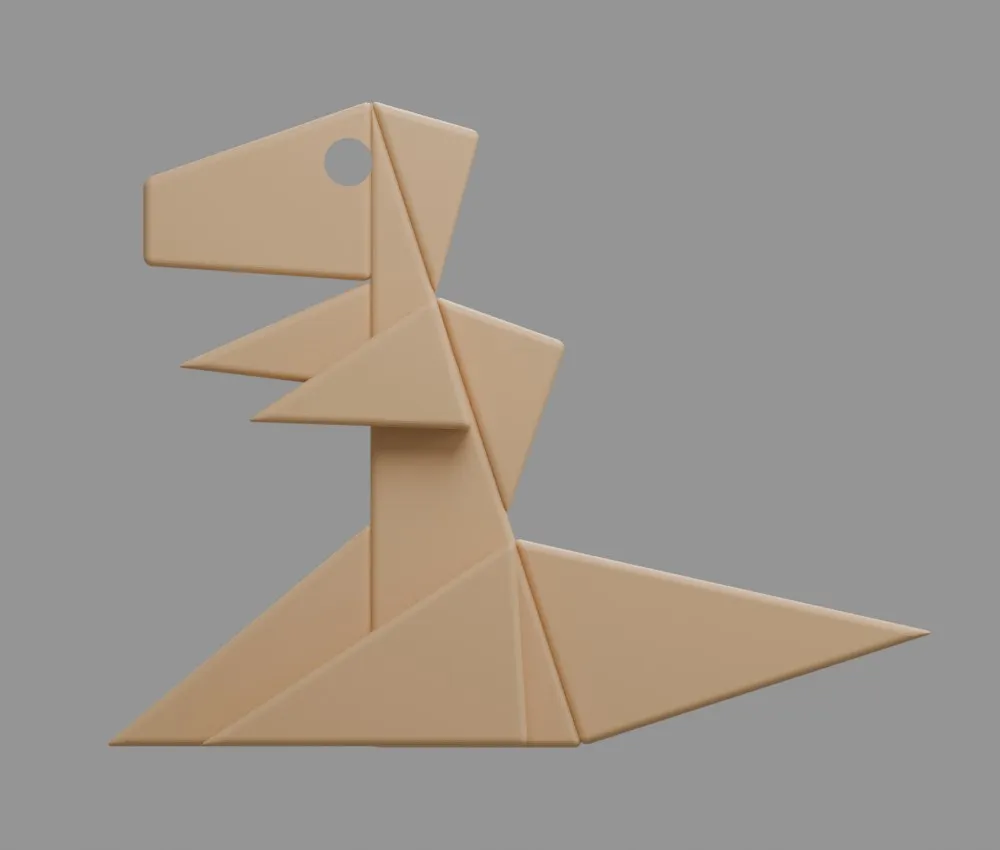
試し刷りした、丸みを強める前の版(v07)のCG。実物の写真ではありません。
小さくすることで、紙やすりで削ったような丸みも目立たなくなっていました。そこで前後の厚さを1.5倍にし、丸みを強くしました。
ただ、すべての角を大きく丸めると、今度は頭頂部や木片の接合部まで変わってしまいます。画像に丸を付けて修正箇所を伝え、外へ突き出した手足や尾の先端は丸く、内側の接合部は控えめに戻しました。こうして調整した形(v09)をCGで確認し、キーホルダーの印象に納得できました。
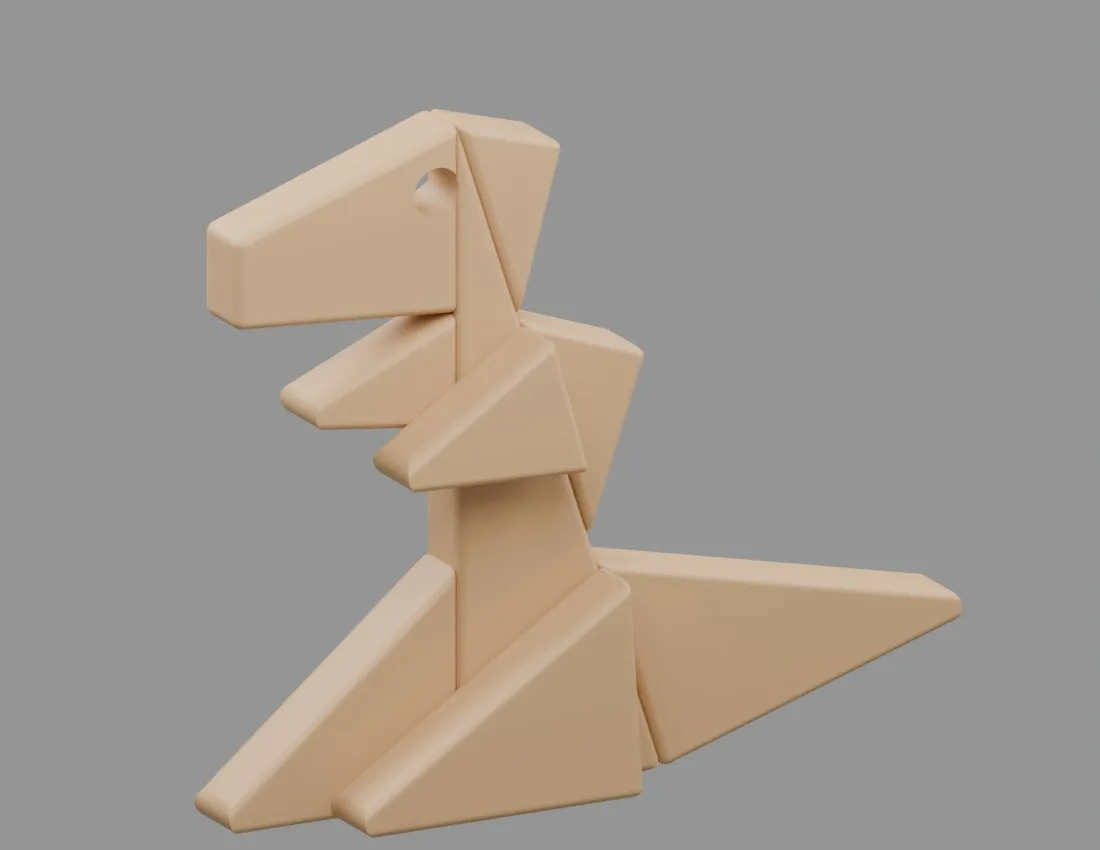
公開するキーホルダーv09のCG。高さ40mm、穴径3mm、最大厚さは約8.57mmです。
この調整では、「元と同じ倍率で縮めること」と「小さくしても元の印象が残ること」は別だと感じました。AIに数値を指定するだけでなく、実物を見てどこに違和感があるかを伝えることが必要でした。
本体と台座、2パーツで組み立てる原寸モデル
途中で作った40mmのミニチュア版(今回は公開していません)では、本体下の突起を台座の穴に差し込む方式を試作設計しました。その構造を、元の木のオブジェと同じ設定寸法のモデルへ展開しています。本体と台座を分けておけるので、郵送や持ち運びのときに、細い手足や台座との付け根が壊れにくくなることをねらっています。
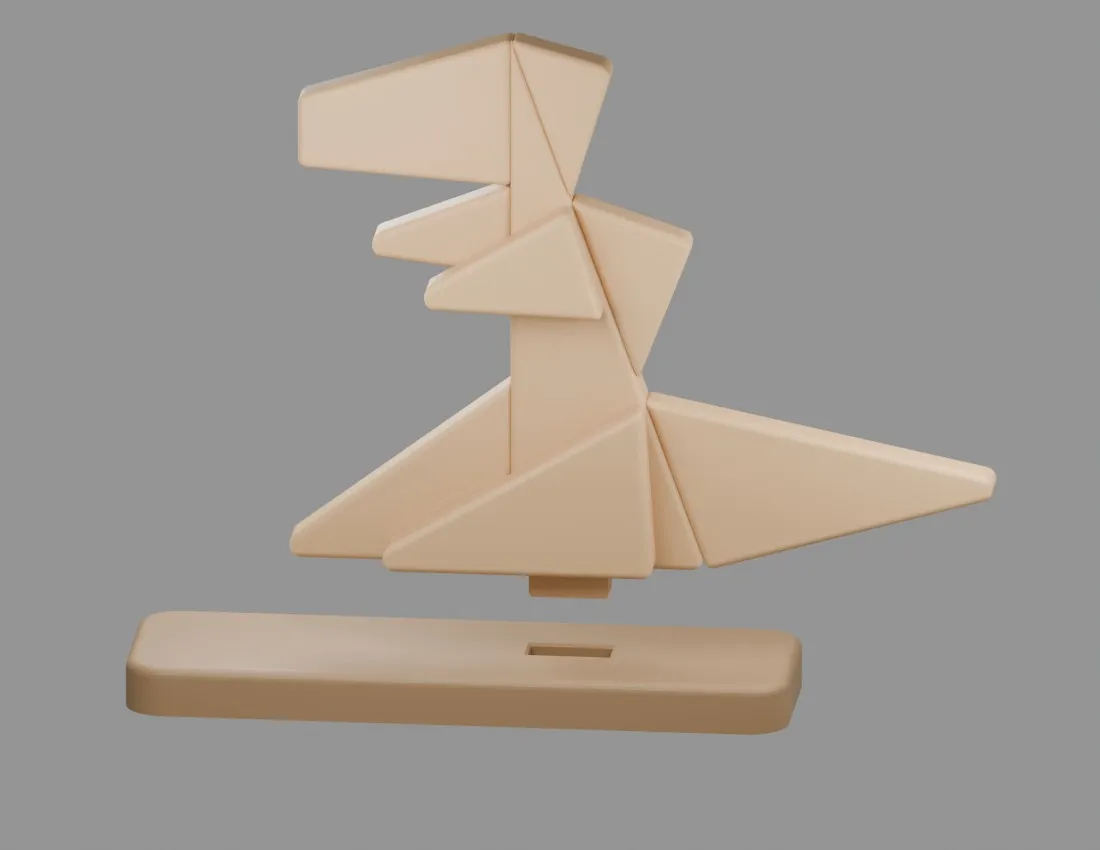
組立構造を示すCG。本体と台座の2パーツを別々に印刷し、突起を差し込みます。
原寸版の組立高さは90mm。台座は100×30×7.5mm、各板の厚さは6mmです。キーホルダーで行った厚さの増量や、頭の穴は付けていません。左右非対称の重なりと、手足の裏の空間は残しています。
突起は幅12mm・厚さ5mm・長さ5mm。台座の穴には片側0.2mmの隙間を設けました。データ上では組み立てたときに食い込まないことを確認していますが、実際の差し込み具合は印刷して確かめる必要があります。原寸版は、これから試し刷りする段階です。
画像を重ね合わせて、最後は立体を見て判断する
木の写真にモデルの輪郭を重ねた画像も作りました。
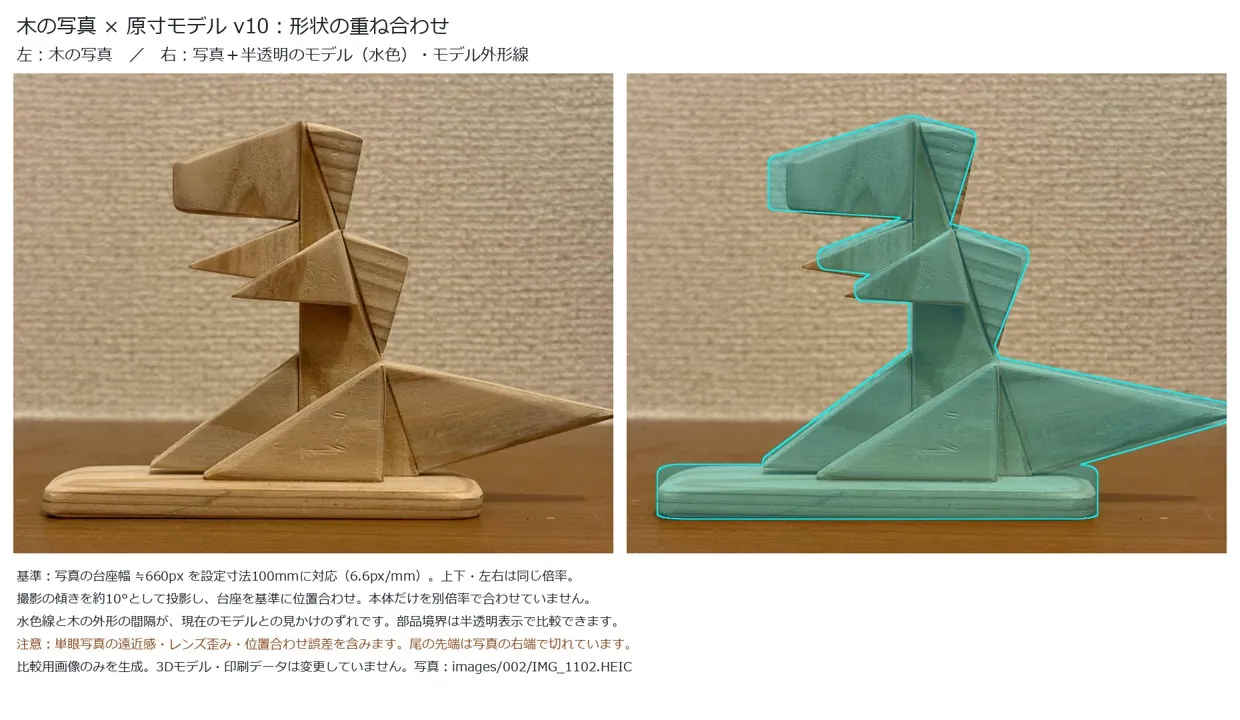
左は実物の写真、右はその写真に原寸モデルの形を半透明で重ねた比較画像です。
画像だけを見ると、頭や背中、手の先端にずれがあるように見えます。ただ、写真は少し斜めから撮られていて、重ね合わせにも遠近感や位置合わせの誤差が含まれます。
Blenderのモデルと実物を、それぞれいろいろな角度から眺め直したところ、私には大きなずれは感じられませんでした。そのため、重ね合わせ画像に無理に合わせる修正はせず、このモデルを一度印刷してみることにしました。
3MFデータをダウンロード
公開するのは次の2種類です。どちらもミリメートル単位の形状データで、プリンター設定・サポート・G-code(印刷機への動作指示)は含んでいません。木目の色も含みません。
- キーホルダー v09をダウンロード(3MF) — 一体型、台座なし。高さ40mm、横幅約46.57mm、最大厚さ約8.57mm、穴径3mm。
- 原寸・差し込み式モデル v10をダウンロード(3MF) — 本体と台座の2パーツ。組立高さ90mm、台座100×30×7.5mm、板厚6mm。
キーホルダーの試作には、Bambu Lab A1 mini・0.2mmノズル・PLAを使いました。読み込み時は倍率100%を基準にし、お使いのプリンターに合わせてスライスしてください。手足の浮いた下面にはサポートが必要になる場合があります。
キーホルダーv09は、試し刷りで感じた違和感をもとに形を調整した版です。原寸版v10は実印刷前の試作データで、差し込み具合や保持力はまだ確かめていません。突起がきつい場合は無理に押し込まず、バリや初層の膨らみを確認してください。差し込み式で、抜け止めはありません。
木で作りたい人へ:レーザーカッター用データ
元の作品と同じように、木の板から切り出して組み立てたい人向けに、レーザーカッター用の切断データも用意しました。3Dプリント用に作った組立ガイドをもとに、木工向けに書き直しています。
- レーザーカット用データ一式をダウンロード(ZIP) — 6mm厚の板から切る木片9点と、7.5mm厚の板から切る台座の切断線(SVG・DXF、単位mm)、組立ガイドのPDF入り。
- 組立ガイドだけを見る(PDF・4ページ) — 材料と切断、接着の順番、実寸の配置テンプレート、台座の位置。
木片どうしは接着だけで組み立てる方式で、ダボや溝はありません。切りしろの補正はしていないので、お使いの機械に合わせて調整してください。切ったあとに紙やすりで角を少し丸めると、元の作品の手ざわりに近づきます。
このデータは、まだ実際に木で切って組み立てていません。まずガイドの実寸テンプレートを印刷し、切った部品を重ねて寸法を確かめてください。
AIと進めてみて
今回、AIに任せられたのは、写真を参考に立体を組み立てる作業、Blender用の処理、丸みや厚さの変更、印刷用ファイルの書き出し、形状の検査や比較画像づくりでした。
一方で、追加写真を撮ること、寸法を測ること、印刷物を手に取ること、そして「ここは木の感じがしない」と判断することは、こちらの役割でした。特に丸みの調整は、数値だけでは決まりませんでした。
最後に、3Dプリントしたキーホルダー(v09)の写真です。
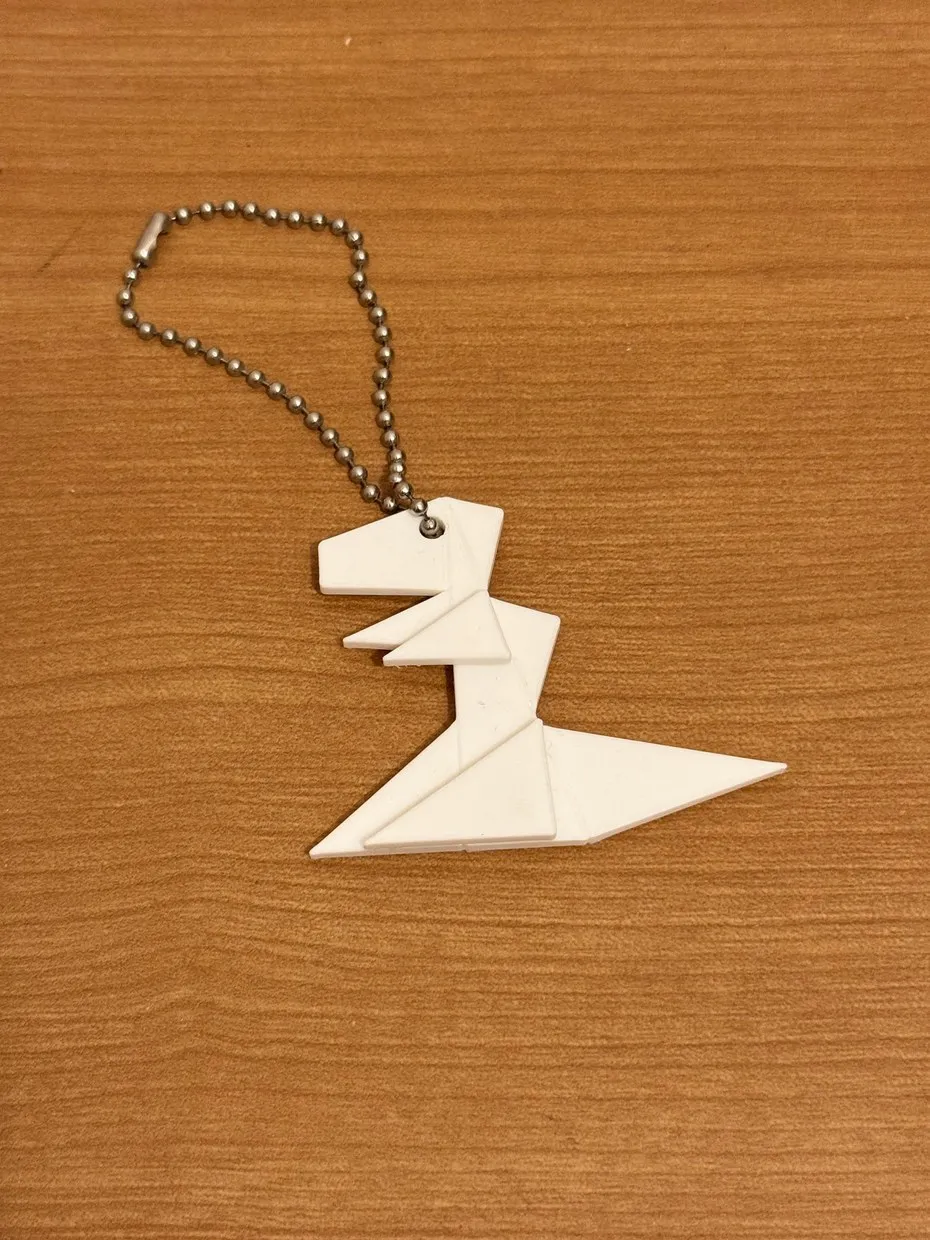
実物の写真。3Dプリントしたキーホルダー v09。
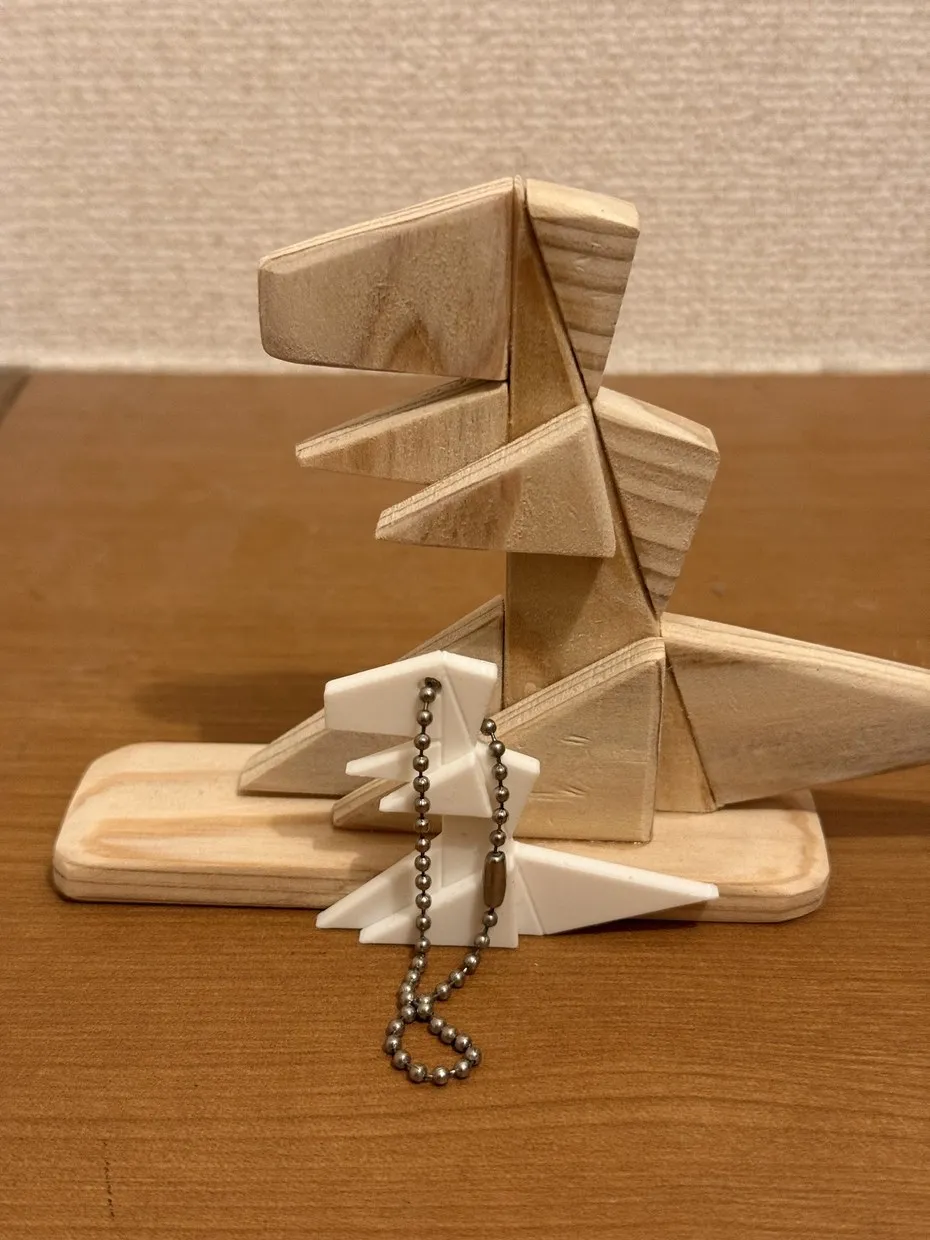
実物の写真。元の木のカクザウルスと、3Dプリントしたキーホルダー。
これでかわいいカクザウルスを、連れ歩くことができるようになりました。
手元に一つだけあった木の作品から、小さく持ち歩く形と、組み立てて飾る形のデータができました。原寸版は、これから印刷して確かめます。AIを使う面白さを、画面の中だけでなく、手で触れられるものとして確かめていく取り組みになりました。
カクザウルスが生まれた場所:山口研究室「木であそぼうパーク」
元になった木のカクザウルスは、2026年11月14日に、日本大学 生産工学部 山口研究室のワークショップで作りました。
木であそぼうパーク — 木のおもちゃ体験とワークショップ
- 催し:第35回 桜泉祭「彩」の企画
- 日程:2026年11月14日(土)・15日(日)
- 会場:日本大学 生産工学部 39号館 502教室
千葉の木のおもちゃで遊んで、「木の良さ」を体感できる企画でした。このワークショップで木片を組み合わせ、紙やすりで角を丸めて仕上げたのが、この記事のカクザウルスです。
当日の桜泉祭の企画は、公式パンフレットや、非公式ポケットガイド(桜泉祭を、歩こう。)で見られます。
山口研究室の活動やイベント情報は、Instagramで発信されています。